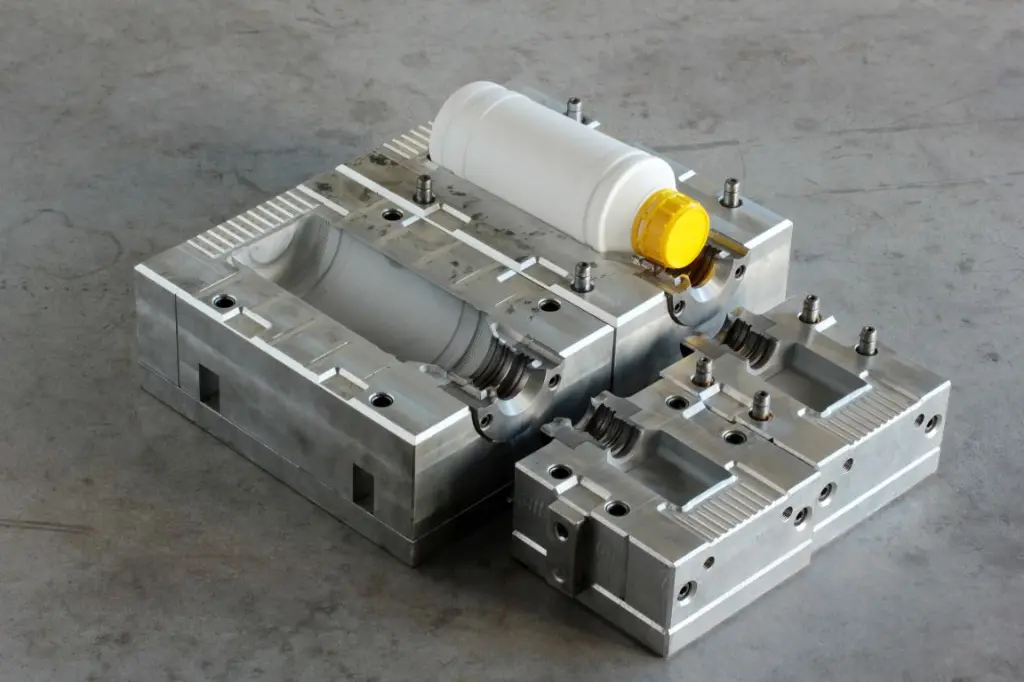
Un molde de inyección es una de las inversiones más grandes en el desarrollo de una pieza plástica. Si después de mecanizarlo descubres que un clip no engancha o que una pared quedó delgada, corregirlo cuesta tiempo y dinero, y a veces obliga a rehacer el molde. La impresión 3D acorta el camino entre el modelo digital y la pieza física: en pocas horas pasas del archivo CAD a una pieza que puedes medir, ensamblar y poner en manos de tu cliente. Así detectas esos errores cuando corregirlos solo implica ajustar el CAD y volver a imprimir, y no modificar el acero.
Para hacerlo bien necesitas tener claro qué puede validar un prototipo impreso, qué no puede validar y qué tecnología usar en cada prueba: filamento (FDM) o resina (LCD).
Qué puedes validar antes del molde
Un prototipo impreso no reemplaza la pieza inyectada. Son dos procesos de conformado distintos: la impresión construye la pieza capa por capa, mientras que la inyección llena una cavidad con plástico fundido a presión y lo enfría dentro del molde. Por eso el material, la estructura interna y el comportamiento de la pieza cambian. Lo que sí te da la impresión es una manera de revisar el diseño en una pieza física, rápida y económica:
- Forma y ergonomía: tamaño, agarre, peso aparente, forma y proporciones frente al producto real. Es una de las mayores ventajas del proceso: entregarle al cliente una pieza física para que la use, la sostenga y apruebe la ergonomía antes de invertir en el molde.
- Ensamble aproximado: encaje con otras piezas, ubicación de tornillos, insertos, componentes electrónicos y clips de presión. Es una aproximación, no una validación final de tolerancias (ver contracción más abajo).
- Geometría y espacio: interferencias, recorridos de mecanismos, accesos para herramientas, posición de botones y conectores.
- Aprobación comercial: muestras para que tu cliente, el área de mercadeo o un inversionista vean el producto antes de producirlo.
Cada iteración impresa cuesta horas de máquina y algo de material. Una corrección en el acero, en cambio, implica soldar o reemplazar insertos, volver a mecanizar y repetir las pruebas del molde antes de liberar la producción.
Qué no puedes validar con una pieza impresa
Conocer estos límites evita aprobar un diseño con una falsa seguridad.
Contracción y tolerancias finales
El plástico inyectado se contrae al enfriarse dentro del molde, y el moldero compensa esa contracción agrandando la cavidad. El valor depende del material: alrededor de 0,4 a 0,7 % en ABS o policarbonato, y de 1,5 a 2,5 % en polipropileno o polietileno. En materiales con fibra de vidrio la contracción además cambia según la dirección del flujo. A eso se suman las deformaciones (alabeo) por enfriamiento desigual.
La pieza impresa se fabrica a la medida nominal del CAD y tiene sus propias desviaciones: en FDM, de unas décimas de milímetro según la máquina y la orientación; en resina, por la contracción durante el curado. Por eso el prototipo te da una aproximación del ensamble, no el detalle completo de cómo encajará la pieza inyectada. Las tolerancias finas se confirman con las primeras piezas del molde.
Función mecánica y resistencia
La función mecánica no es replicable al 100 %. Cambia el material y con él la resistencia mecánica, la rigidez, la flexibilidad, la resistencia al impacto y a la temperatura. Una resina "tipo ABS" no es ABS, y un PETG impreso no se comporta como un polipropileno inyectado. Además, la pieza impresa en FDM es más débil entre capas, y las resinas tienden a ser frágiles y a perder propiedades con el tiempo y la luz UV.
Un caso claro son las bisagras vivas: en polipropileno inyectado funcionan por la orientación molecular que genera el flujo del material dentro del molde, algo que la impresión no reproduce. Una bisagra impresa sirve para ver el movimiento, no para saber cuántos ciclos aguantará.
En resumen: el prototipo impreso no sirve para validar la resistencia mecánica de la pieza final. Las pruebas de impacto, fatiga, apriete de tornillos o carga se hacen sobre piezas inyectadas en el material real.
Detalles propios del molde y del proceso de inyección
Hay aspectos que se definen en el diseño, pero que la impresión no replica ni permite comprobar:
- Ángulos de desmoldeo: se diseñan en el CAD y se ven en la pieza impresa, pero imprimir no extrae nada de un molde, así que no prueba que la pieza salga sin rayarse ni pegarse. Las texturas superficiales exigen aún más ángulo.
- Rechupes: son hundimientos que aparecen por la contracción del material al enfriarse en zonas gruesas o en la base de nervios. Una pieza impresa no los muestra, porque se forma de otra manera.
- Líneas de unión, llenado incompleto, alabeo y marcas de expulsión: dependen del punto de inyección, la temperatura y la presión del proceso.
- Funcionamiento del molde: líneas de partición, correderas, expulsores y refrigeración no se validan con un prototipo impreso.
Para estos puntos, las herramientas correctas son la simulación de llenado (como Moldflow o SolidWorks Plastics), la revisión de diseño para manufactura (DFM) con el moldero y las primeras pruebas del molde.
FDM o resina LCD: cuál usar en cada etapa
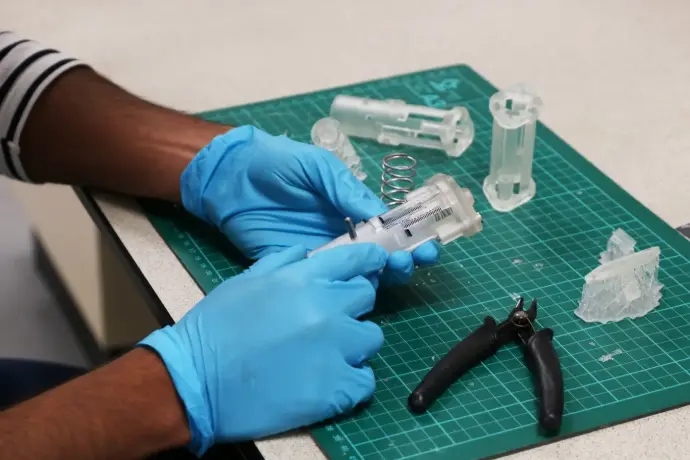
Las dos tecnologías se complementan, y muchas empresas usan ambas en el mismo proyecto.
La impresión FDM funde un filamento termoplástico y lo deposita capa por capa. Imprime piezas grandes a bajo costo y con materiales de ingeniería como PETG, ABS, ASA o nylon, así que sirve para las primeras versiones, la revisión de forma y las pruebas de ensamble. Las capas quedan visibles, y la pieza resiste menos en la dirección vertical que en la horizontal.
La impresión en resina LCD endurece una resina líquida con luz, capa por capa, a través de una pantalla. Logra capas mucho más finas, paredes delgadas y textos pequeños, con un acabado que se acerca al de una pieza inyectada. Por eso se usa en piezas pequeñas con detalle, muestras de presentación y modelos maestros para moldes de silicona.
FDM (filamento) | LCD (resina) | |
|---|---|---|
Ideal para | Primeras versiones, piezas grandes, pruebas de forma y ensamble | Piezas pequeñas, detalles finos, muestras para clientes |
Acabado | Capas visibles, requiere lijado para presentación | Superficie lisa, cercana a la pieza inyectada |
Altura de capa típica | 0,1 a 0,3 mm | 0,025 a 0,1 mm |
Materiales | PLA, PETG, ABS, ASA, TPU, nylon, reforzados con fibra | Resinas estándar, tipo ABS, flexibles, de alta temperatura |
Precisión dimensional | Media; afectada por orientación y contracción del filamento | Alta en piezas pequeñas; afectada por el curado |
Comportamiento mecánico | Más débil entre capas | Tiende a ser frágil; envejece al contacto constante con la luz solar o UV |
Costo por pieza | Bajo | Medio |
Posproceso | Retirar soportes | Lavado en alcohol, curado UV y retiro de soportes |
El flujo de validación con cada tecnología
Validación con FDM: piezas medianas y grandes que deben ensamblar
Carcasas, tapas, soportes, empaques rígidos y piezas técnicas que trabajan con otras. Con FDM imprimes una versión en pocas horas y a bajo costo, así que puedes iterar varias veces en una semana.
- Imprime la primera versión en PLA para revisar tamaño, proporciones y ergonomía, y entrégasela al cliente para que la pruebe.
- Pasa a PETG o ABS y monta la pieza con los componentes reales: tornillos, insertos y componentes electrónicos.
- Ajusta holguras, clips y espesores en el CAD y vuelve a imprimir hasta que las piezas encajen sin forzar. Recuerda que el ajuste final dependerá de la contracción del material inyectado.
- Si necesitas una idea preliminar del comportamiento (flexión de un clip, apriete de un tornillo), úsala solo para comparar versiones del diseño entre sí, nunca como validación de resistencia.
- Orienta la pieza en la impresora según el esfuerzo que va a recibir, porque las capas resisten menos en la dirección vertical.
Validación con resina LCD: piezas pequeñas, detalladas o de presentación
Tapas de envases, perillas, conectores, piezas de dispositivos médicos o de consumo y cualquier pieza donde el acabado o un detalle de décimas de milímetro decide si el diseño funciona.
- Imprime la pieza con resina estándar para revisar detalles finos: textos en relieve, texturas, roscas y radios pequeños.
- Mide las cotas críticas y compáralas con el plano. La resina reproduce paredes delgadas y agujeros pequeños que en FDM se deforman, aunque también presenta desviaciones por el curado.
- Revisa el funcionamiento con resinas técnicas: tipo ABS o Tough para clips y tapas, flexibles para sellos y empaques, de alta temperatura para piezas cerca de calor. Tómalo como una aproximación, no como el comportamiento del material final.
- Lija, pinta o deja la pieza con su acabado natural y preséntala al cliente o al área comercial como muestra de cómo se verá la pieza inyectada.
- Si necesitas varias muestras, usa la pieza en resina como modelo maestro para un molde de silicona y cuela poliuretanos que imitan el comportamiento de plásticos como ABS o PP. Un molde de silicona rinde normalmente entre 10 y 25 piezas.
Moldes impresos para series cortas
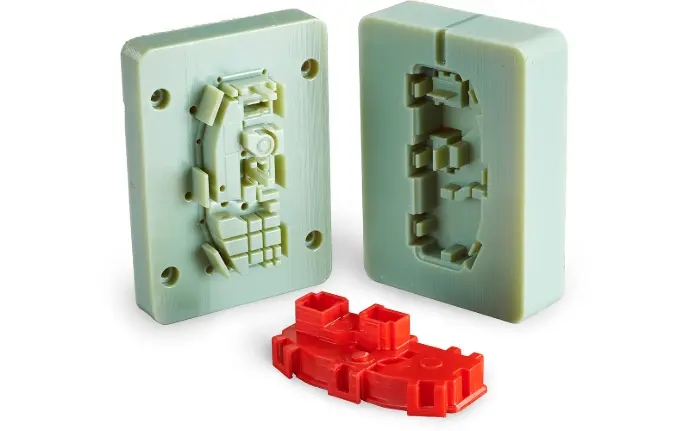
La impresión 3D también sirve para fabricar insertos de molde. Con resinas rígidas de alta temperatura se imprimen cavidades que se montan en un portamoldes metálico para inyectar pocas piezas en el material real. Un estudio redujo entre 80 % y 90 % el costo frente a un molde metálico para producción de bajo volumen.
Es importante no confundirlos con los moldes puente tradicionales, que se mecanizan en aluminio o acero blando y producen miles de piezas mientras se fabrica el molde definitivo. Un inserto impreso está en otra escala:
- Sirve para muy pocas inyecciones. Según la geometría, el material y las condiciones del proceso, puede durar desde unas pocas hasta algunas decenas de inyecciones, y no es raro que falle antes de lo previsto.
- Puede fallar según el material. Funciona mejor con plásticos de baja temperatura de proceso, como polipropileno, polietileno o TPE. Con plásticos de alta temperatura como el policarbonato o el nylon, y con materiales reforzados con fibra de vidrio (abrasivos), se agrieta o se desgasta rápido.
- Exige ajustar el proceso: presiones y velocidades de inyección más bajas, ángulos de desmoldeo mayores y ciclos más largos, porque la resina disipa el calor mucho peor que el metal.
- No representa el molde de producción: la pieza sale en el material real, pero las condiciones de enfriamiento son distintas, así que la contracción y el alabeo tampoco son idénticos a los del molde de acero.
Úsalos para obtener unas pocas muestras en el material final o probar una variante del diseño. La serie piloto y la producción se hacen en un molde de aluminio o acero.
Preguntas frecuentes
¿Un prototipo impreso se comporta igual que la pieza inyectada?
No. La pieza impresa tiene otro material, otra estructura interna y otro proceso de fabricación, así que su resistencia, su flexibilidad, su acabado y sus dimensiones cambian. Sirve para validar forma, ergonomía, geometría y una aproximación del ensamble. La resistencia mecánica, la contracción real, los rechupes y el desmoldeo se validan con piezas inyectadas.
¿A partir de cuántas piezas conviene el molde de inyección?
Depende de la pieza, del material y de la complejidad del molde, pero como referencia la inyección suele ser rentable desde unas 1.000 unidades. Por debajo de esa cifra, imprimir directamente o usar moldes de silicona puede salir más barato.
¿Necesito dos impresoras, una FDM y una de resina?
Si tu empresa desarrolla piezas con frecuencia, tener ambas te deja cubrir in house las etapas de forma, ergonomía, ensamble y presentación. Si apenas empiezas, la FDM cubre la mayor parte de las pruebas de forma y ensamble.
Lleva tu diseño del CAD a un objeto físico
En Eq3D, en Medellín, trabajamos con impresoras FDM y de resina de Creality, Bambu Lab y Anycubic. En nuestro showroom puedes ver ambas tecnologías funcionando y comparar piezas reales antes de decidir qué equipo necesita tu empresa. Escríbenos por WhatsApp al 301 755 2555 y cuéntanos qué pieza quieres validar, o mira nuestras impresoras 3D.